Language


| Ürün Açıklaması | ||||
| Reçine Tanımlaması | %30 cam elyaf takviyeli, termal olarak stabil, yüksek sertlikte, yağa dayanıklı, boyutsal olarak stabil ve lehime dayanıklı | |||
| Renk | Doğal veya siyah | |||
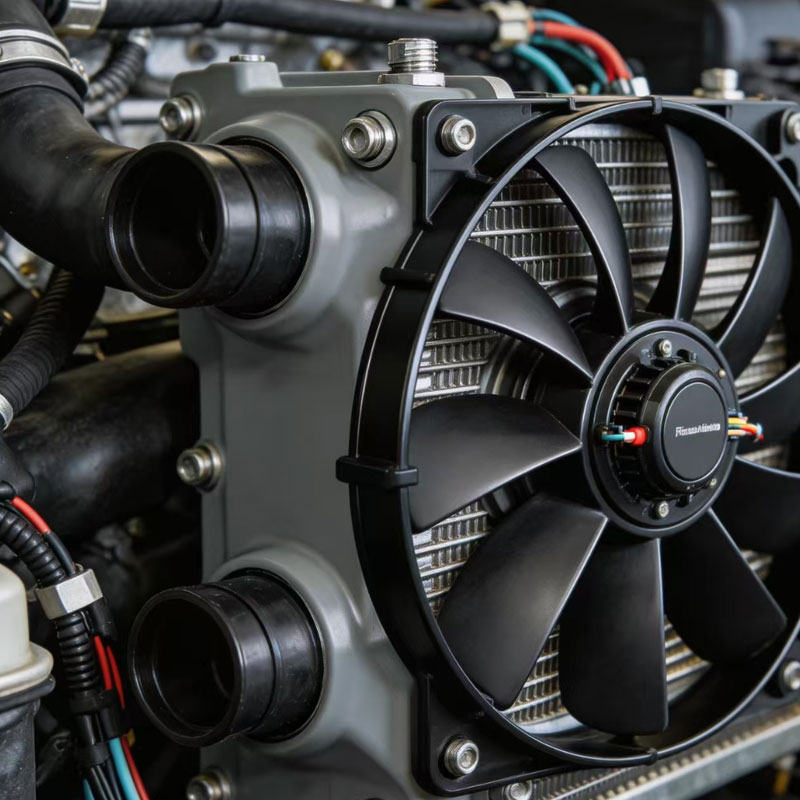
| Ana uygulamalar | Elektrik bileşenleri, lokomotif bileşenleri, otomotiv bileşenleri, radyatör tankları, otomotiv soğutma sistemleri | |||
| İşleme Yöntemi | Enjeksiyon Kalıplama | |||
| Tipik Özellikler | Test Yöntemi | Test Durumu | Değer | Birim |
| Fiziksel Özellikler | ||||
| Yoğunluk | DIN EN ISO1183 | 23°C | 1.36 | g/cm³ |
| Eriyik Akış Hızı | DIN EN ISO 1133 | 275°C/10kg | 33 | g/10 dak |
| Büzülme | GB15585 | 0,2—0,4 | % | |
| Mekanik Özellikler | ||||
| Çekme Dayanımı | DIN EN ISO527 | 50 mm/dak | 190 | MPa |
| Kopma Uzaması | 3 | % | ||
| Eğilme Dayanımı | NEN ISO 178 | 2 mm/dak | 255 | MPa |
| Eğilme Modülü | 9200 | MPa | ||
| Çekme modülü | EN ISO 527 | 2 mm/dak | 11000 | MPa |
| Izod Çentikli Darbe Dayanımı | EN ISO 180 | 4mm,23°C | 12.5 | KJ/M² |
| Konsol kirişinin darbe dayanımı eksikliği yoktur | DIN EN ISO 180 | 4mm,23°C | 70 | KJ/M² |
| Termal Performans | ||||
| Isı Deformasyon Sıcaklığı | DIN EN ISO75 | 1,8MPa, tavlanmamış | 250 | ℃ |
| Isı Deformasyon Sıcaklığı | DIN EN ISO 75 | 0,45MPa, tavlanmamış | 255 | ℃ |
| Erime sıcaklığı | DIN EN ISO 3146 | DSC | 260 | ℃ |
| Alev geciktirici özellikler | ||||
| Alev geciktirici özellikler | UL94 | 0,75 mm | HB | |
| Alev geciktirici özellikler | UL94 | 1,5 mm | HB | |
| Alev geciktirici özellikler | UL94 | 3 mm | HB | |
| Glow wie yanıcılık indeksi | IEC60695-2-12 | 0,75 mm | 650 | ℃ |
| Glow wie yanıcılık indeksi | IEC60695-2-12 | 1,5 mm | 650 | ℃ |
| Kızaran tel yanıcılık indeksi | IEC60695-2-12 | 3 mm | 750 | ℃ |
| Glow wie yanıcılık indeksi | IEC60695-2-13 | 0,75 mm | 650 | ℃ |
| Kızaran tel yanıcılık indeksi | IEC60695-2-13 | 1,5 mm | 650 | |
| Kızdırma telinin yanıcılık indeksi | IEC60695-2-13 | 3 mm | 750 | ℃ |
Notlar:
(1) Sağlanan veriler tipik değerlerdir ve yalnızca müşteriler için referans niteliğindedir. Minimum veya maksimum kalite standartlarını garanti etmezler ve başka herhangi bir amaç için garanti teşkil etmezler.
(2) Performans renge bağlı olarak değişiklik gösterebilir.
Not: Bu belgedeki veri ve bilgiler mevcut bilgi ve deneyimlerimize dayanmaktadır. Gelecekte yeni bilgi veya deneyimin ortaya çıkması durumunda, bu belgedeki bilgi ve verileri önceden bildirimde bulunmaksızın değiştirme hakkını saklı tutuyoruz. Kullanım koşulları ve geçerli yasalar konuma ve zamana göre değişebileceğinden, bu belgedeki ürünlerin ve ürün bilgilerinin kullanımları için uygun olup olmadığını belirlemek ve çalışma sahası ile ürünleri kullanma yöntemlerinin geçerli yasalara ve diğer resmi düzenlemelere uygun olmasını sağlamak müşterinin sorumluluğundadır. Lishu New Materials, bu belgedeki bilgilere ilişkin hiçbir sorumluluk veya yükümlülük kabul etmez ve hiçbir garanti vermez. Ürünlerin satılabilirliği veya belirli bir amaca uygunluğu ile ilgili tüm zımni garantiler burada açıkça hariç tutulmaktadır.
| Tipik Enjeksiyon Kalıplama Süreci | ||
| Plastik Kurutma | ||
| Kuruma Süresi | 3~4 saat | |
| Kurutma Sıcaklığı | 120~140°C | |
| Kurutma Ekipmanları | Sıcak Hava Kurutucu | |
| Kurutma Tipi | Sürekli kurutma (üretim süreci) | |
| Enjeksiyon Kalıplama Process | ||
| Nozul Bölümü | 280~300°C | |
| Plastik Bölümü | 290~310°C | |
| Taşıma Bölümü | 270~290°C | |
| Maksimum Enjeksiyon Sıcaklığı | 330°C | |
| Enjeksiyon Basıncı | 60~120MPa | |
| Enjeksiyon Hızı | 30~75 mm/sn | |
| Plastikleştirme Basınç Hızı | Basınç: 65–100 MPa; Hız: 60–85 mm/sn | |
| Plastikleştirme Geri Basıncı | 10~40MPa | |
| Önerilen Kalıp Sıcaklığı | 80~120°C | |
Not: Yukarıda açıklanan enjeksiyon kalıplama işlemi, ürünün şekli, kalıp tasarımı ve enjeksiyon kalıplama makinesi özellikleri gibi faktörlere bağlı olarak değişiklik gösterebilir; gerçek koşullara göre özel ayarlamalar yapılmalıdır.