Language

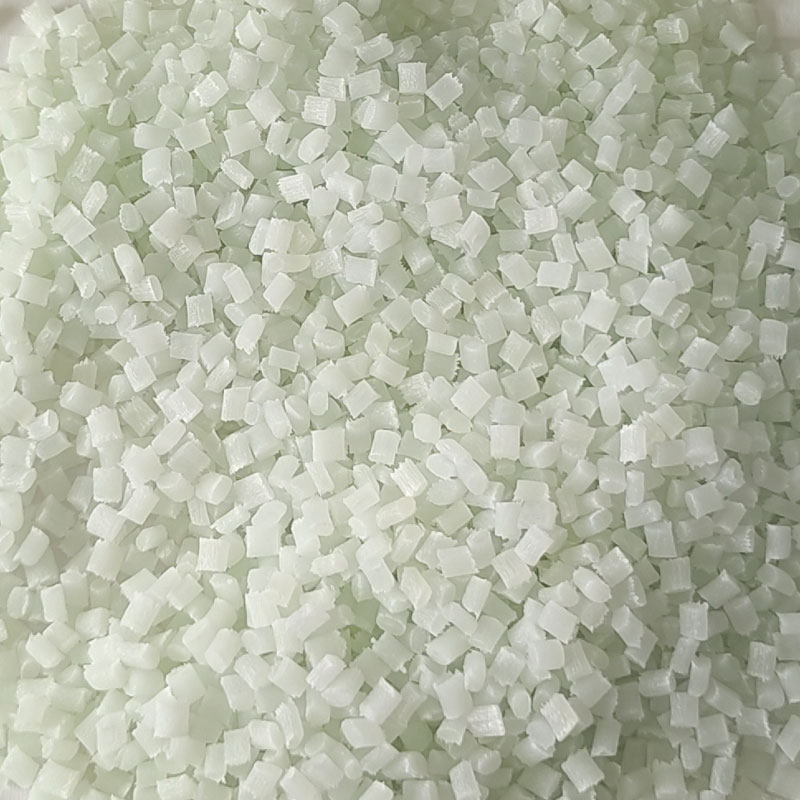
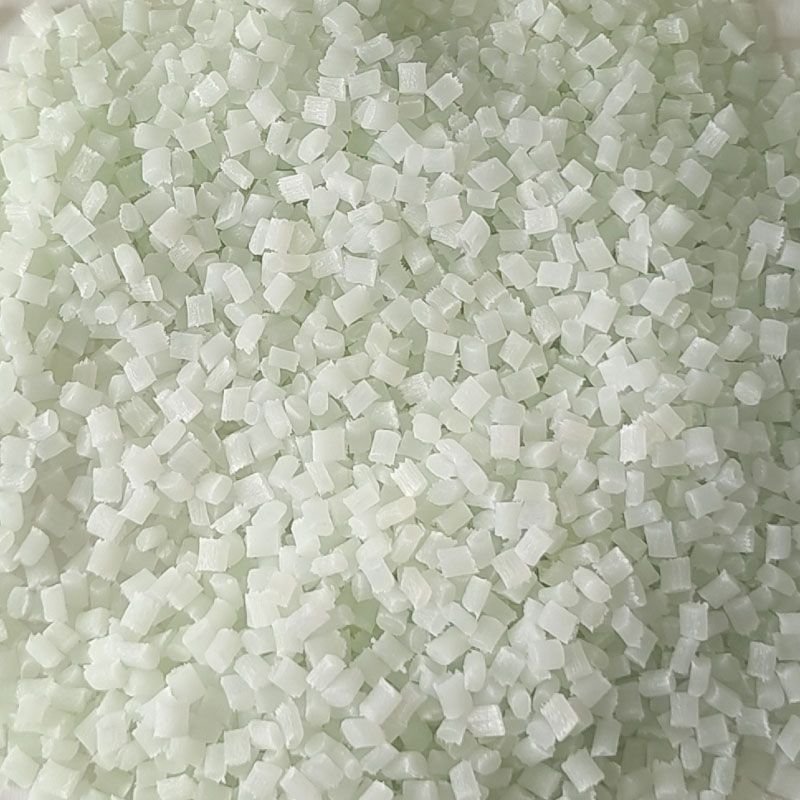
| Reçine Tanımlaması | PPA GF30 %15PTFE Takviyeli, Aşınmaya dayanıklı, Isıya dayanıklı kalite İçten yağlamalı | |||
| Renk | Doğal veya Tipik Renkler | |||
| Ana uygulamalar | Elektrikli bileşenler, lokomotif bileşenleri, otomotiv bileşenleri | |||
| İşleme Yöntemi | Enjeksiyon Kalıplama | |||
| Tipik Özellikler | Test Yöntemi | Test Durumu | Değer | Birim |
| Fiziksel Özellikler | ||||
| Yoğunluk | DIN EN ISO 1183 | 23 °C | 1.55 | g/cm 3 |
| Su Emme | ASTM D570 | 50RH 24 saat | 0.3 | % |
| Büzülme | Büyük Britanya 15585 | 0.2-0.4 | % | |
| Mekanik Özellikler | ||||
| Çekme Dayanımı | DIN EN ISO 527 | 50 mm/dak | 190 | MPa |
| Kopma Uzaması | 2.5 | % | ||
| Eğilme Dayanımı | DIN EN ISO 178 | 2 mm/dak | 290 | MPa |
| Eğilme Modülü | 11000 | MPa | ||
| Çekme modülü | DIN EN ISO 527 | 5 mm/dak | 9800 | MPa |
| Izod Çentikli Darbe Dayanımı | DIN EN ISO 180 | 4mm,23°C | 12. 5 | KJ/M 2 |
| Konsol kirişinin darbe dayanımı eksikliği yoktur | DIN EN ISO 180 | 4mm,23°C | 100 | KJ/M 2 |
| Sürtünme Katsayısı | ASTM D3702 | Dinamik | 0.46 | |
| Sürtünme Katsayısı | ASTM D3702 | Statik | 0.49 | |
| Termal Performans | ||||
| Isı Deformasyon Sıcaklığı | DIN EN ISO 75 | 1.8 MPa | 270 | ℃ |
| Isı Deformasyon Sıcaklığı | DIN EN ISO 75 | 0.45MPa | 295 | ℃ |
| Vika yumuşar | DIN EN ISO 306 | 120°C/saat 50N | 310 | ℃ |
| Diğerleri | ||||
| Alev geciktirici özellikler | UL94 | 0,75-3 mm | HB | |
| Kızaran tel yanıcılık indeksi | IEC60695-2-12 | 0,75 mm | 650 | ℃ |
| Kızaran tel yanıcılık indeksi | IEC60695-2-12 | 1,5 mm | 650 | ℃ |
| Kızaran tel yanıcılık indeksi | IEC60695-2-12 | 3 mm | 750 | ℃ |
| Kızaran tel yanıcılık indeksi | IEC60695-2-13 | 0,75 mm | 650 | ℃ |
| Kızaran tel yanıcılık indeksi | IEC60695-2-13 | 1,5 mm | 650 | ℃ |
| Kızaran tel yanıcılık indeksi | IEC60695-2-13 | 3 mm | 750 | ℃ |
Not:
(1) Veriler, kalite göstergelerinin minimum veya maksimum değerinin garantisi veya başka herhangi bir kullanım için değil, yalnızca müşterilerin kullanımına yönelik bir referans olarak sunulan tipik değerlerdir.
(2) Performans farklı renklere göre değişiklik gösterebilir.
| Tipik Enjeksiyon Kalıplama Süreci | |
| Plastik Kurutma | |
| Kuruma Süresi | 3~4 saat |
| Kurutma Sıcaklığı | 120~140°C |
| Kurutma Ekipmanları | Sıcak Hava Kurutucu |
| Kurutma Tipi | Sürekli kurutma (üretim süreci) |
| Enjeksiyon Kalıplama Process | |
| Nozul Bölümü | 320~340°C |
| Plastik Bölümü | 310~330°C |
| Taşıma Bölümü | 290~310°C |
| Maksimum Enjeksiyon Sıcaklığı | 360°C |
| Enjeksiyon Basıncı | 60~120 MPa |
| Enjeksiyon Hızı | 30~75 mm/sn |
| Plastikleştirme Basıncı Hızı | Basınç 65~100MPa, Hız 60-85 mm/s |
| Plastikleştirme Geri Basıncı | 10~40 MPa |
| Önerilen Kalıp Sıcaklığı | 150~170°C |
Not:
Yukarıdaki enjeksiyonlu kalıplama işlemi ürünün şekline, kalıp tasarımına ve enjeksiyonlu kalıplama makinesi özelliklerine ve diğer koşullara göre belirlenmelidir; belirli parametreler fiili duruma göre ayarlanmalıdır.