Language


| Ürün Açıklaması | ||||
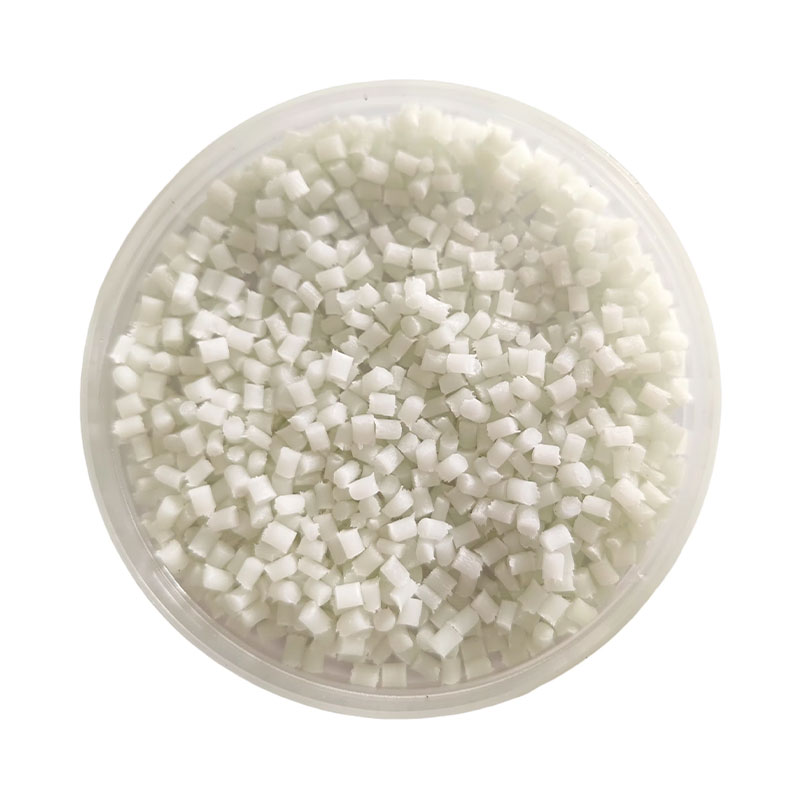
| Reçine Tanımlaması | PPA PTFE kompozit malzeme, %30 cam elyaf takviyeli, enjeksiyon kalıplama sınıfı, yüksek akış, kendinden yağlamalı, aşınmaya dayanıklı kalite, yüksek ısı direnci sınıfı | |||
| Renk | Doğal veya tipik renk | |||
| Ana uygulamalar | Rulmanlar, dişliler, contalar, zincir dişlileri, baskı rondelaları, valf bileşenleri, aşınma şeritleri, otomotiv uygulamaları, elektrik ve elektronik uygulamalar, ev eşyaları, düşük gürültülü uygulamalar, robotik uygulamalar | |||
| İşleme Yöntemi | Enjeksiyon Kalıplama | |||
| Tipik Özellikler | Test Yöntemi | Test Durumu | PA66 MoS2 | Birim |
| Fiziksel Özellikler | ||||
| Yoğunluk | DIN EN ISO 1183 | 23°C | 1.55 | g/cm 3 |
| Büzülme | Büyük Britanya 15585 | 0,3-0,5 | % | |
| Mekanik Özellikler | ||||
| Çekme Dayanımı | DIN EN ISO 527 | 50 mm/dak | 170 | MPa |
| Çekme Modülü | 10500 | MPa | ||
| Kopma Uzaması | 2.5 | % | ||
| Eğilme Dayanımı | DIN EN ISO 178 | 2 mm/dak | 245 | MPa |
| Eğilme Modülü | 9600 | MPa | ||
| Izod Çentikli Darbe Dayanımı | DIN EN ISO 180 | 4mm,23°C | 9.7 | KJ/M 2 |
| Izod Çentikli Darbe Dayanımı | DIN EN ISO 180 | 4mm,-30°C | 5 | KJ/M 2 |
| Izod Çentikli Darbe Dayanımı | DIN EN ISO 180 | 4mm,23°C | 45 | KJ/M 2 |
| Izod Çentikli Darbe Dayanımı | DIN EN ISO 180 | 4mm,30°C | 40 | KJ/M 2 |
| Sürtünme Katsayısı | ASTM D1894 | Dinamik VS Çelik | 0.16 | |
| Sürtünme Katsayısı | ASTM D1894 | Statik VS Çelik | 0.18 | |
| Sürtünme Katsayısı | ASTM D3702 | Dinamik VS Çelik | 0.3 | |
| Sürtünme Katsayısı | ASTM D3702 | Statik VS Çelik | 0.34 | |
| Sürtünme Katsayısı | ASTM D3702 | Yıkayıcı | 44 | ft-lb-saat |
| Termal Performans | ||||
| Isı Deformasyon Sıcaklığı | DIN EN ISO 75 | 1,8MPa, tavlanmamış | 285 | ℃ |
| Isı Deformasyon Sıcaklığı | DIN EN ISO 75 | 0,45MPa, tavlanmamış | 290 | ℃ |
| Alev geciktirici özellikler | ||||
| Alev geciktirici özellikler | UL94 | 0.75 | HB | |
| Alev geciktirici özellikler | UL94 | 1,5 mm | HB | |
| Alev geciktirici özellikler | UL94 | 3 mm | HB | |
| Diğerleri | ||||
| Yüzey direnci | IEC60093 | 1,5 mm | 10 13-15 | Ω |
Not:
(1) Veriler yalnızca müşteri referansı amaçlı tipik değerleri temsil eder ve minimum veya maksimum kalite standartlarını veya başka herhangi bir amacı garanti etmez.
(2) Performans farklı renklere göre değişiklik gösterebilir.
Dikkat:
Buradaki veri ve bilgiler mevcut bilgi ve deneyimlerimize dayanmaktadır. Yeni bilgi veya deneyimin ortaya çıkması durumunda, bu metindeki bilgi ve verilerde önceden bildirimde bulunulmaksızın değişiklikler yapılabilir. Kullanım koşulları ve geçerli yasalar konuma ve zamana göre değişebileceğinden, buradaki ürün ve bilgilerin kendi özel uygulamalarına uygun olup olmadığının belirlenmesi sorumluluğu müşterilere aittir. İşyerlerinin ve ürün işleme yöntemlerinin yürürlükteki yasalara ve diğer resmi düzenlemelere uygun olmasını sağlamalıdırlar. Lixu New Materials bu bilgilere ilişkin hiçbir sorumluluk veya yükümlülük kabul etmez ve hiçbir garanti vermez. Ticarete elverişlilik veya belirli bir amaca uygunluk ile ilgili tüm zımni garantiler burada açıkça hariç tutulmaktadır.
| Tipik Enjeksiyon Kalıplama Süreci | |
| Plastik Kurutma | |
| Kuruma Süresi | 2~4 saat |
| Kurutma Sıcaklığı | 100~130°C |
| Kurutma Ekipmanları | Sıcak hava kurutucusu |
| Kurutma Tipi | Sürekli kurutma (üretim süreci) |
| Enjeksiyon Kalıplama Süreci | |
| Nozul Bölümü | 315~330°C |
| Plastik Bölümü | 320~335°C |
| Taşıma Bölümü | 300~320°C |
| Maksimum Enjeksiyon Sıcaklığı | 330°C |
| Enjeksiyon Basıncı | 40~120 MPa |
| Enjeksiyon Hızı | 30~75 mm/sn |
| Plastikleştirme Basınç Hızı | Basınç: 65–100 kPa Hız: 60–85 mm/s |
| Plastikleştirme Geri Basıncı | 10~40MPa |
| Önerilen Kalıp Sıcaklığı | 100~150°C |
Yasal Uyarı: Yukarıda belirtilen enjeksiyonlu kalıplama işlemleri, ürün geometrisine, kalıp tasarımına ve enjeksiyonlu kalıplama makinesi özelliklerine bağlı olarak değişiklik gösterebilir. Gerçek koşullara göre özel ayarlamalar yapılmalıdır.