
 Language


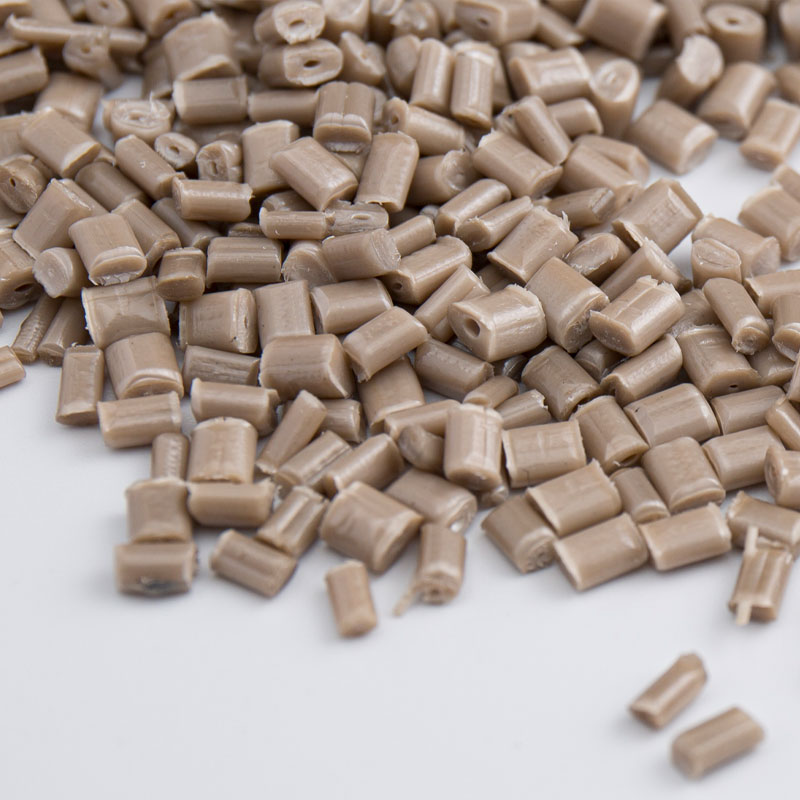
| Ürün Açıklaması | ||||
| Reçine Tanımlaması | Yüksek sertlik, mükemmel kimyasal direnç, aşınma direnci, gıdayla temasa uygun sınıf, otoklavda sterilize edilmiş, yorulmaya karşı dayanıklı, ısıyla sterilize edilmiş, radyasyonla sterilize edilmiş, buhara dayanıklı, biyolojik olarak uyumlu, buharla sterilize edilmiş | |||
| Renk | Doğal veya tipik renk | |||
| Ana uygulamalar | Elektrikli bileşenler, elektronik bileşenler, robotik uygulamalar, rulman manşonları, rulman flanşları, konektörler, su pompası aksesuarları, contalar, cerrahi aletler | |||
| İşleme Yöntemi | Enjeksiyon Kalıplama | |||
| Tipik Özellikler | Test Yöntemi | Test Durumu | Değer | Birim |
| Fiziksel Özellikler | ||||
| Yoğunluk | DIN EN ISO 1183 | 23°C | 1.32 | g/cm³ |
| Eriyik Akış Hızı | DIN EN ISO 1133 | 400°C/5kg | 65 | g/10 dak |
| Büzülme | Büyük Britanya 15585 | 1.4-1.6 | % | |
| Mekanik Özellikler | ||||
| Çekme Dayanımı | DIN EN ISO 527 | 50 mm/dak | 100 | MPa |
| Çekme modülü | 4000 | MPa | ||
| Kopma Uzaması | 15 | % | ||
| Eğilme Dayanımı | DIN EN ISO 178 | 2 mm/dak | 134 | MPa |
| Eğilme Modülü | 3900 | MPa | ||
| Konsol Kiriş Çentiksiz Darbe Dayanımı | DIN EN ISO180 | 4mm,23°C | Not | KJ/M² |
| Izod Çentikli Darbe Dayanımı | DIN EN ISO 180 | 4mm,23°C | 5.4 | KJ/M² |
| Termal Performans | ||||
| Isı Deformasyon Sıcaklığı | DIN EN ISO 75 | 1,8MPa, tavlanmamış | 155 | ℃ |
| Isı Deformasyon Sıcaklığı | DIN EN ISO 75 | 0,45MPa, tavlanmamış | 210 | ℃ |
| Erime sıcaklığı | DIN EN ISO 11357 | 340 | ℃ | |
| doğrusal genleşme katsayısı | DIN EN ISO 11359 | Akan, Tg'nin altında | 8.00E 00 | μm/m/° |
| doğrusal genleşme katsayısı | DIN EN ISO 11359 | Akan, Tg'nin üstünde | 8.00E 00 | μm/m/° |
| Termal Performans | ||||
| Yüzey Direnci | IEC 60093 | 23°C | 1.00E 13 | Ω.CM |
| Hacim Direnci | IEC 60093 | 23°C | 1.00E 15 | Ω.CM |
| yalıtım gücü | IEC 60243 | 2,0 mm | 19 | KV/mm |
| dielektrik gücü | IEC 62631-2-1 | 23°C 1 KHz | 2.8 | |
| dağılım faktörü | IEC 62631-2-1 | 23°C 1 MHz | 0.003 | |
| CTI | IEC 60112 | 200 | V | |
| Alev geciktirici özellikler | ||||
| Alev geciktirici özellikler | UL94 | 0,3 mm | V0 | |
| Alev geciktirici özellikler | UL94 | 0,5 mm | V0 | |
| Alev geciktirici özellikler | UL94 | 1 mm | V0 | |
| Alev geciktirici özellikler | UL94 | 1,5 mm | V0 | |
| Kızaran tel yanıcılık indeksi | IEC60695-2-12 | 0,75 mm | 960 | ℃ |
| Kızaran tel yanıcılık indeksi | IEC60695-2-12 | 1,5 mm | 960 | ℃ |
| Kızaran tel yanıcılık indeksi | IEC60695-2-12 | 3 mm | 960 | ℃ |
| Kızaran tel yanıcılık indeksi | IEC60695-2-13 | 0,75 mm | 850 | ℃ |
| Kızaran tel yanıcılık indeksi | IEC60695-2-13 | 1,5 mm | 850 | ℃ |
| Kızaran tel yanıcılık indeksi | IEC60695-2-13 | 3 mm | 960 | ℃ |
Not:
(1) Veriler tipik değerleri temsil eder ve yalnızca müşteriye referans olması amacıyla sağlanır. Minimum veya maksimum kalite standartlarına ilişkin bir garanti veya başka herhangi bir güvence teşkil etmez.
(2) Performans farklı renklere göre değişiklik gösterebilir.
Not:
Buradaki veri ve bilgiler mevcut bilgi ve deneyimlerimize dayanmaktadır. Gelecekte yeni bilgi veya deneyimlerin ortaya çıkması durumunda, burada yer alan bilgi ve verileri önceden bildirimde bulunmaksızın değiştirme hakkını saklı tutuyoruz. Kullanım koşulları ve geçerli yasalar konuma ve zamana göre değişebileceğinden, burada açıklanan ürünlerin ve ürün bilgilerinin amaçlanan kullanıma uygun olup olmadığını belirlemek ve iş yeri ile ürün işleme yöntemlerinin geçerli yasalara ve diğer resmi düzenlemelere uygun olmasını sağlamak müşterinin sorumluluğundadır. Lisu New Materials, bu belgeyle ilgili olarak hiçbir sorumluluk veya yükümlülük kabul etmez ve herhangi bir garanti vermez. Burada açıklanan ürünlerin satılabilirliği veya belirli bir amaca uygunluğu ile ilgili tüm zımni garantiler burada açıkça hariç tutulmuştur.
Bu metin hiçbir şekilde garanti içermemektedir. Ticarete elverişlilik veya belirli bir amaca uygunluk ile ilgili tüm zımni garantiler burada açıkça hariç tutulmaktadır.
| Tipik Enjeksiyon Kalıplama Süreci | |
| Plastik Kurutma | |
| Kuruma Süresi | 2–4 saat |
| Kurutma Sıcaklığı | 130–150°C |
| Kurutma Ekipmanları | Sıcak hava kurutucusu |
| Kurutma Tipi | Sürekli kurutma (üretim süreci) |
| Enjeksiyon Kalıplama Process | |
| Nozul Bölümü | 370~390°C |
| Plastik Bölümü | 380~400°C |
| Taşıma Bölümü | 360~380°C |
| Maksimum Enjeksiyon Sıcaklığı | 450°C |
| Enjeksiyon Basıncı | 30~70 MPa |
| Enjeksiyon Hızı | 30~75 mm/sn |
| Plastikleştirme Basıncı Hızı | Basınç: 35–70 MPa Hız: 50–100 mm/s |
| Plastikleştirme Geri Basıncı | 20~60 MPa |
| Önerilen Kalıp Sıcaklığı | 170~220°C |
Yasal Uyarı: Yukarıda belirtilen enjeksiyonlu kalıplama işlemleri, ürün geometrisine, kalıp tasarımına ve enjeksiyonlu kalıplama makinesi özelliklerine bağlı olarak değişiklik gösterebilir. Gerçek koşullara göre özel ayarlamalar yapılmalıdır.


